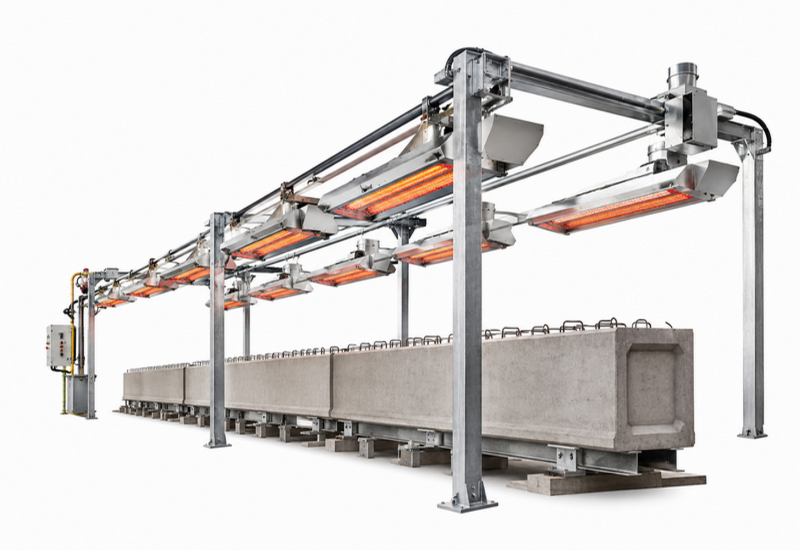
Système d'étuvage béton
4 produits trouvésUn système d’étuvage béton est une installation industrielle destinée à apporter de la chaleur de manière contrôlée aux éléments en béton afin d’accélérer leur durcissement et d’atteindre plus rapidement la résistance nécessaire au démoulage. Selon la technologie employée, la chaleur peut être apportée par vapeur, air chaud ou rayonnement infrarouge au gaz ou à l’électricité. Ces systèmes sont principalement utilisés dans les usines de préfabrication produisant des poutres, prédalles, tuyaux, blocs, traverses ferroviaires ou autres éléments structurels en béton. Leur performance dépend notamment de la formulation du béton, des dimensions des pièces, du cycle thermique appliqué et du niveau de régulation de l’installation.
Séchage de béton par infrarouge gaz ou électricité
Les solutions CSI pour le séchage de produits bétons utilisent le gaz ou l’électricité en fonction de l’énergie disponible. - Dans le cas de l’immobilisation d’outils de production ...
Système de vapeur basse pression pour l'étuvage béton - SIMOX
Pourquoi utiliser la vapeur basse pression pour l’étuvage des préfabriqués précontraints ? - La vapeur basse pression pour un étuvage accéléré permet d’obtenir : - un démoulage très ...
Séchage de béton par infrarouge gaz ou électricité
Les solutions CSI pour le séchage de produits bétons utilisent le gaz ou l’électricité en fonction de l’énergie disponible. - Dans le cas de l’immobilisation d’outils de production ...
Chambre de durcissement pour un système d'étuvage béton préfabriqué - Kraft Curing
Systèmes de chambres optimisées alliant isolation, contrôle de l’humidité et circulation d’air pour éliminer les variations de qualité du produit. - Caractéristiques principales : - ...

Combien coûte un système d’étuvage béton ?
Un système d’étuvage béton représente généralement un investissement de plusieurs dizaines à plusieurs centaines de milliers d’euros. À titre indicatif, une installation complète peut se situer autour de 50 000 à 500 000 €, selon sa taille, sa technologie et son niveau d’automatisation, hors travaux importants de génie civil. Le prix dépend principalement :
- du volume et des dimensions des éléments à traiter ;
- de la puissance thermique nécessaire ;
- de la technologie de chauffe : vapeur, air chaud ou infrarouge ;
- de la source d’énergie : gaz ou électricité ;
- du nombre de zones de chauffe ;
- du niveau d’isolation ;
- de la précision de la régulation ;
- des fonctions de supervision et d’enregistrement ;
- de l’intégration du système aux moules, bancs ou lignes de fabrication.
Une installation automatisée comportant plusieurs zones indépendantes, des capteurs de température et un système de supervision représente ainsi un investissement supérieur à une installation simple fonctionnant sur une seule zone.
Quels sont les différents types de systèmes d’étuvage béton ?
Système d’étuvage à vapeur
L’étuvage à vapeur crée une atmosphère chaude et humide autour des éléments en béton. La vapeur est distribuée dans une chambre, sous une bâche ou autour des moules afin d’accélérer le développement de la résistance. Cette technologie est notamment utilisée dans les installations de préfabrication disposant de chambres de cure fixes ou modulaires.
Système d’étuvage par air chaud
Le système à air chaud utilise un générateur thermique associé à une circulation d’air contrôlée. L’air chauffé est réparti dans une enceinte ou autour des éléments à traiter. Cette solution permet de maîtriser la température sans nécessiter un réseau de vapeur et peut être adaptée à différents volumes de production.
Système d’étuvage par infrarouge
Le chauffage infrarouge transmet directement l’énergie thermique vers le produit, le moule ou la zone de production par rayonnement. Les émetteurs peuvent fonctionner au gaz ou à l’électricité. Cette technologie convient notamment aux installations dans lesquelles les pièces restent immobilisées dans leurs moules ou sur des bancs de production. Le chauffage peut être réparti en plusieurs zones afin d’adapter la puissance au cycle de fabrication et d’obtenir une température homogène sur les éléments traités.
Chambres et enceintes d’étuvage
Les chambres d’étuvage peuvent être fixes, modulaires ou mobiles. Elles permettent de confiner la chaleur autour des pièces pour limiter les pertes thermiques et mieux contrôler le cycle. Les installations permanentes conviennent aux productions répétitives, tandis que les solutions modulaires offrent davantage de flexibilité lorsque les dimensions des éléments ou les volumes de production évoluent.
Quelle technologie d’étuvage choisir ?
La vapeur convient aux installations recherchant une atmosphère chaude et humide homogène. L’air chaud offre une solution plus simple lorsqu’une humidification spécifique n’est pas nécessaire. L’infrarouge se distingue par un apport thermique directement dirigé vers les éléments à chauffer. Il peut notamment être intéressant lorsqu’il faut réduire le temps d’immobilisation des moules, bancs de précontrainte ou autres équipements de production. Le choix dépend aussi des énergies disponibles sur le site industriel. Certaines installations peuvent ainsi être configurées en gaz ou en électrique selon les contraintes du réseau existant.
Technologie | Principe | Usage adapté |
Vapeur | Atmosphère chaude et humide | Chambres et enceintes de cure |
Air chaud | Circulation d’air chauffé | Étuvage en enceinte ou zone dédiée |
Infrarouge électrique | Rayonnement thermique ciblé | Moules, bancs et zones fixes |
Infrarouge gaz | Rayonnement thermique à forte puissance | Grandes installations et préfabrication |
Quelles sont les caractéristiques d’un système d’étuvage béton ?
Un système d’étuvage se caractérise principalement par sa puissance thermique, son volume utile, son mode de chauffe et son niveau de régulation. Selon la technologie, l’installation peut comprendre :
Équipement | Fonction |
Enceinte ou zone d’étuvage | Maintenir les conditions thermiques autour des pièces |
Générateur de vapeur | Produire la vapeur nécessaire au cycle |
Générateur d’air chaud | Produire et distribuer l’air chauffé |
Émetteurs infrarouges | Apporter la chaleur par rayonnement |
Capteurs de température | Mesurer les températures pendant le cycle |
Zones de chauffe indépendantes | Adapter la puissance selon les besoins |
Automate et supervision | Piloter et enregistrer les cycles |
Les principaux critères à comparer sont :
- la température de fonctionnement : environ 50 à 90 °C ;
- la vitesse de montée en température : environ 10 à 20 °C/h ;
- le nombre de zones de chauffe : de 1 à plus de 20 zones ;
- l’homogénéité thermique ;
- la précision de la régulation ;
- la puissance installée : de quelques kW à plusieurs centaines de kW ;
- le niveau d’automatisation : manuel, régulation automatique, automate PLC, programmation des cycles ;
- les fonctions de supervision et de traçabilité : suivi des températures, historique et enregistrement des cycles.
Pour les productions techniques, l’enregistrement des températures et des différentes phases du cycle permet de vérifier la répétabilité du procédé et de conserver un historique des opérations.
Comment choisir un système d’étuvage béton ?
Le dimensionnement doit commencer par l’analyse du produit à fabriquer et du cycle de production. Les principaux éléments à préciser sont :
- le type d’élément en béton ;
- ses dimensions et son épaisseur ;
- la formulation du béton ;
- la résistance souhaitée au démoulage ;
- le nombre d’éléments à traiter simultanément ;
- la durée maximale du cycle ;
- l’énergie disponible sur le site ;
- le mode de manutention des pièces ;
- le niveau de régulation et de traçabilité recherché.
Le cycle d’étuvage
Un cycle thermique comprend généralement plusieurs phases. La première correspond à une période de conservation initiale après le coulage. Le béton commence à prendre avant l’application d’un chauffage important. La température est ensuite augmentée progressivement jusqu’à la consigne déterminée pour le produit. Une phase de maintien permet au béton de développer suffisamment de résistance avant le démoulage.
Enfin, une diminution contrôlée de la température limite les écarts thermiques importants entre la pièce et son environnement. Les températures, durées et vitesses de montée ne sont pas identiques pour tous les produits. Elles doivent être définies selon la formulation du béton, les dimensions des éléments et les performances recherchées.
Essais et réglage du cycle thermique
Avant de généraliser un cycle à toute une production, des essais permettent de déterminer les réglages adaptés. Ils servent notamment à vérifier :
- la résistance obtenue au démoulage ;
- l’homogénéité de la température ;
- la durée du cycle ;
- le comportement des pièces ;
- la consommation énergétique ;
- la répétabilité des résultats.
Les systèmes équipés d’une régulation programmable facilitent l’ajustement des différentes phases et la reproduction des cycles validés.
Comment intégrer l’étuvage à une ligne de préfabrication béton ?
L’installation doit être dimensionnée en tenant compte du flux de production complet : coulage, chauffage, démoulage et remise en circulation des moules. Les éléments peuvent être déplacés vers une chambre d’étuvage ou rester directement sur leur poste de fabrication. Pour certains produits préfabriqués ou précontraints, le système de chauffe peut être installé autour des moules ou des bancs de production, ce qui évite une manutention supplémentaire.
Sur les installations importantes, plusieurs zones de chauffe peuvent être pilotées indépendamment. Une supervision centralisée permet alors de répartir la puissance thermique, suivre les températures et enregistrer les cycles de plusieurs zones de production. L’isolation, la régulation de la puissance et l’adaptation du chauffage aux différentes phases du cycle contribuent également à limiter la consommation énergétique et à améliorer la cadence de fabrication.


